Ingénierie & installation clé en main
Ingénierie, installations complètes, clés en main
Études, plans, conseils et assistance technique. Une installation conçue pour l’exploitation, la sécurité, les performances et la rentabilité.
Ingénierie & installation clé en main
Études, plans, conseils et assistance technique. Une installation conçue pour l’exploitation, la sécurité, les performances et la rentabilité.
EELIX conçoit les installations dans une problématique globale : exploitation au quotidien, règles d’environnement et de sécurité, performances techniques et rentabilité pour le client.
De l’avant-projet jusqu’à la livraison, l’expérience vient de plusieurs centaines d’installations déjà livrées. L’engagement porte sur des ensembles exploitables en toute sécurité.
En phase d’études, les méthodes tiennent compte de la vie réelle de l’installation, pas seulement du schéma de process.

DENOX, dilution, traitement d’air, polymères ou accès : le périmètre se compose selon le fluide, le débit et le site. Le bureau d’études part du liquide réel — concentration, température, débit — puis fixe l’implantation, les matériaux et les accès.
Une installation clé en main relie le stockage, le dépotage, le dosage et la mise en service. Les cuves, skids et réseaux sortent des ateliers EELIX, puis se raccordent sur site avec la formation des opérateurs.

Les oxydes d’azote naissent de la combustion à haute température : l’azote et l’oxygène de l’air forment le monoxyde (NO) et le dioxyde (NO₂). Chaudières, moteurs, fours, cimenteries et incinérateurs sont concernés. Les valeurs limites d’émission s’imposent à l’industrie, quel que soit le secteur.
Deux leviers comptent : les conditions de combustion, et la présence d’un traitement des fumées dédié à ce paramètre. Le procédé non catalytique (SNCR) réduit les NOx entre 900 et 1 200 °C. L’ordre de grandeur du réducteur est de 1 à 1,5 mole de NH₃ par mole de NOx, ou 0,5 à 0,75 mole d’urée par mole de NOx.
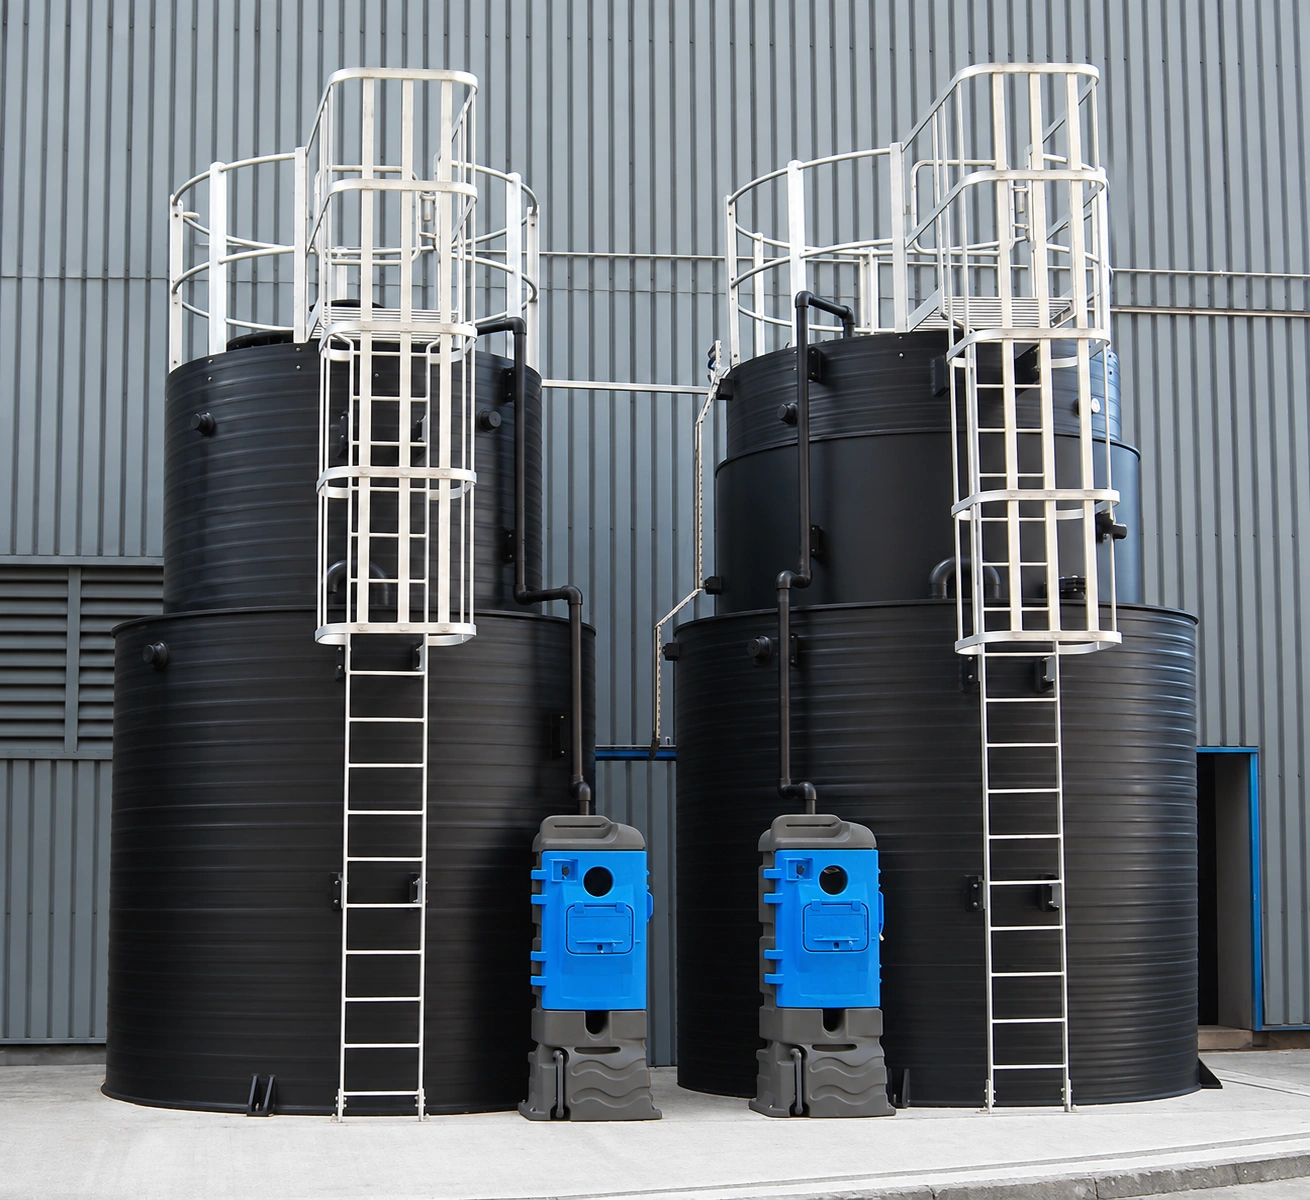
Depuis 2005, EELIX développe des systèmes autonomes de 100 à 2 000 L/h. Plus de 30 installations SNCR ont été livrées : cimenteries, incinérateurs (Chartres, Lyon, Grenoble), TOTAL, Saint-Gobain, en France et en Europe. Stockage d’urée 32,5 % en cuves PEHD, skid de pompage prêt à raccorder, de l’avant-projet à la mise en service.
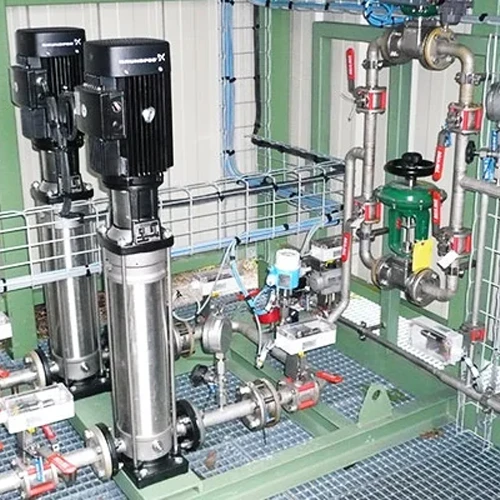
L’urée sert de réducteur dans les installations SCR et SNCR : cimenterie, incinération, verre, pétrochimie. Pour les véhicules, la même chimie est connue sous le nom AdBlue®. L’urée liquide est fabriquée industriellement, soit en dissolvant des granules solides (prills) dans de l’eau déminéralisée, soit en mélangeant de l’urée synthétique à cette eau.
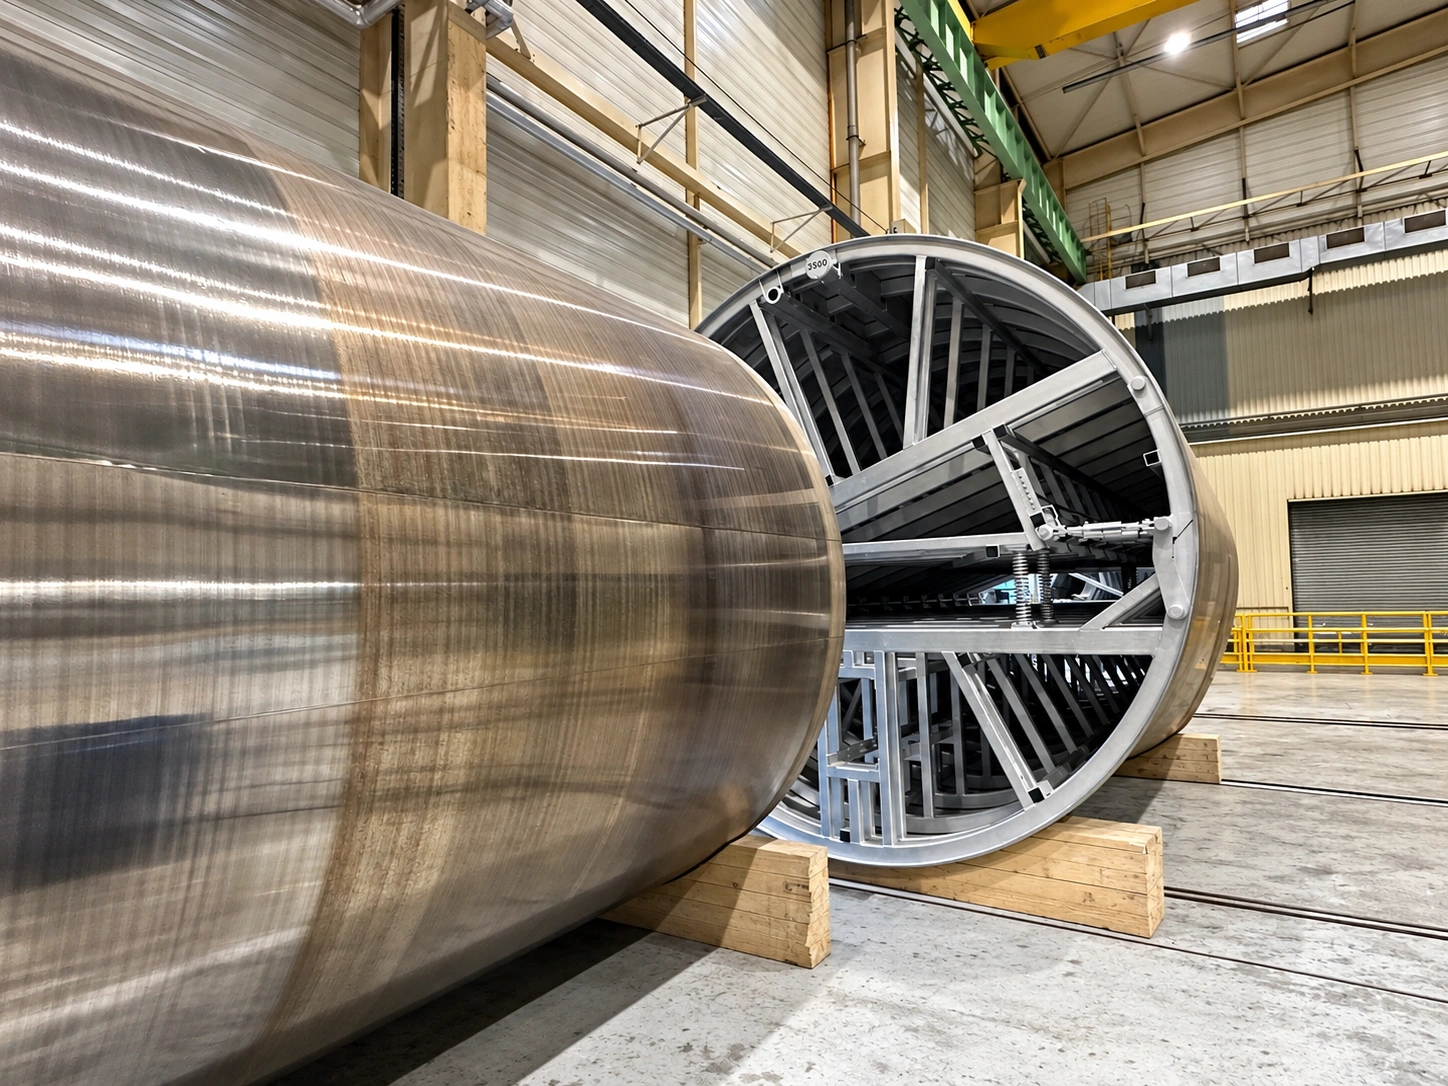
Les unités se combinent avec des cuves PEHD d’extrusion-enroulement, pour le concentré comme pour le dilué. Pas de contamination métallique, pas de décomposition du produit. La baisse de température à la dilution est contrôlée : le mélange reste à une température qui permet un fonctionnement continu. Les temps de fabrication s’adaptent au besoin.
Le mélange est suivi par des capteurs de température reliés au contrôle-commande. En alarme, une procédure d’arrêt sécurise l’ensemble.
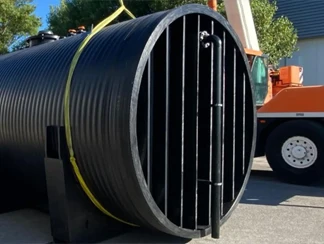
Les unités de dilution d’acide se combinent avec des réservoirs spiralés en thermoplastique : produit concentré et produit dilué dans des cuves stables, sans contamination métallique. Le projet peut inclure la gestion, l’installation, la mise en service et la formation.
À partir d’acide sulfurique à 96 ou 98 %, les solutions obtenues vont de 5 à 80 %. La température de mélange est tenue à 25 ou 30 °C grâce à un échangeur thermoplastique intégré à la cuve de dilution, qui refroidit l’acide en continu avant le transfert vers le stockage.
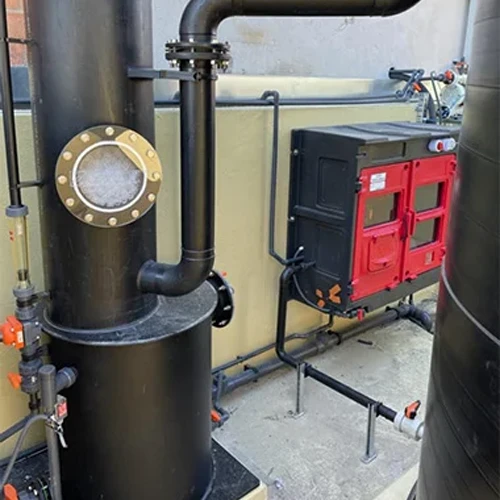
Autour de certains sites industriels ou de stations d’épuration, une installation conforme aux normes peut encore émettre des odeurs gênantes. L’injection de nitrate de calcium, diffusée dans le réseau d’assainissement, bloque les fermentations et donc la formation de composés odorants, dont l’H₂S.
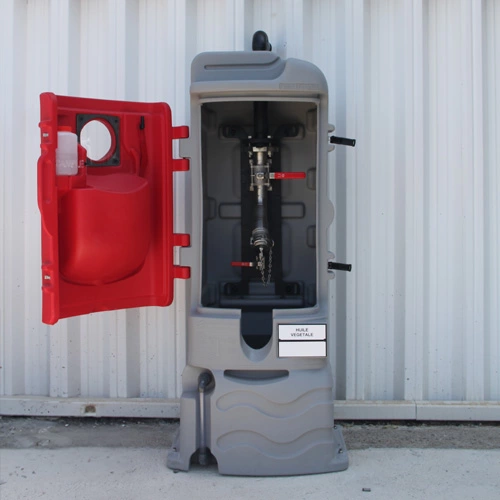
EELIX fournit les cuves PEHD, les postes de dépotage et les coffrets de dosage adaptés à ce traitement. Le réactif est stocké et injecté sans corrosion des équipements.
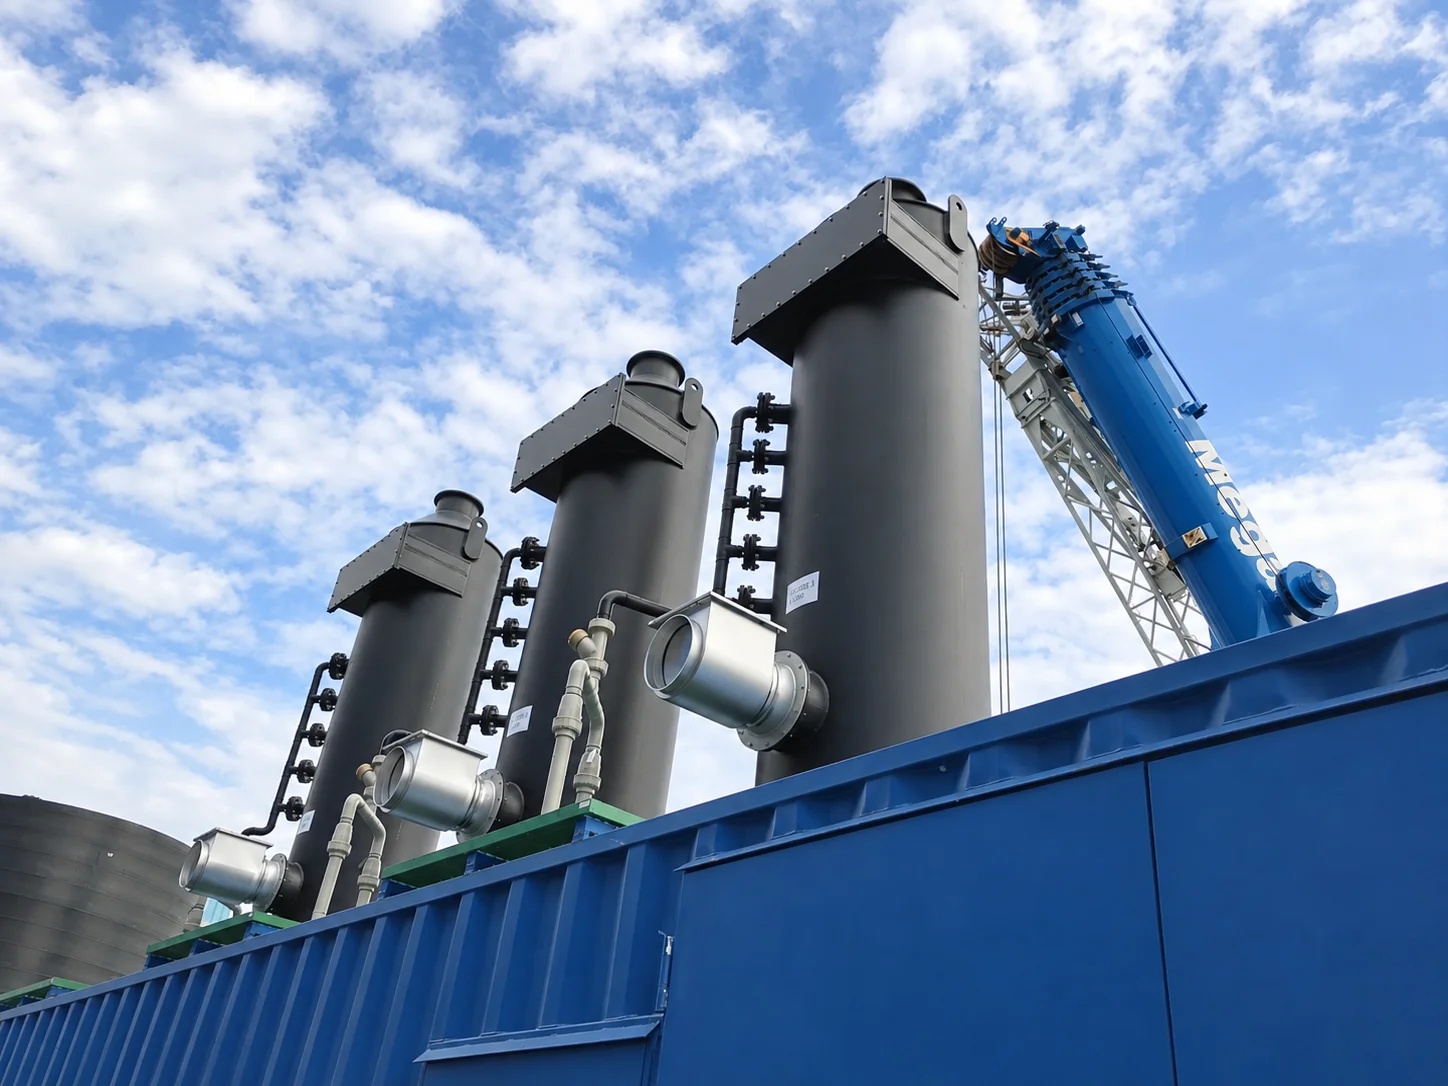
Le lavage consiste à solubiliser un gaz polluant dans un liquide : eau, ou eau additionnée d’un réactif de neutralisation. Le procédé sert au gaz naturel, à la récupération de gaz de pétrole, à la chimie, à la métallurgie et à la production d’énergie. Pour les évents de cuves comme pour une ventilation forcée, le choix du laveur se fait avec le gaz, le débit et la contrainte de rejet.
Les gaz contaminés traversent séparateurs, filtres, coalesceurs et sécheurs. Les appareils se conçoivent sur mesure, y compris pour des températures élevées. Quatre raisons reviennent : limiter l’impact sur l’air et l’eau, protéger les opérateurs et les installations, obtenir un gaz de qualité process, et allonger la durée de vie des équipements en réduisant l’entretien.
Polygroup® prépare automatiquement des polymères à partir d’émulsion ou de poudre. Pour le traitement des eaux et des boues, le ratio performances / encombrement / ergonomie compte autant que le rendement de séparation.
Trois versions : SE pour les polymères en émulsion, SP pour la poudre, SX en combiné émulsion et poudre. Associées à une séparation mécanique solide-liquide, elles améliorent le rendement.
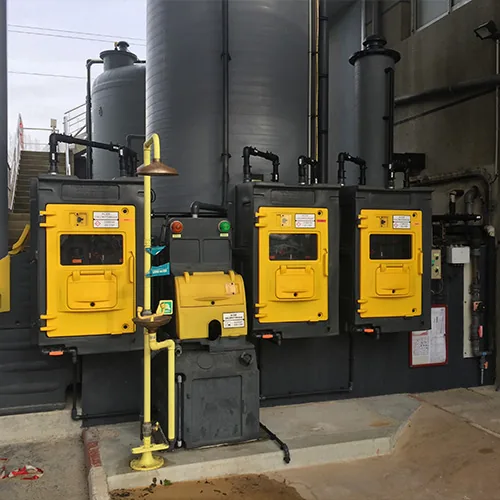
Dans un projet clé en main ou sur une installation existante, l’accès et la circulation en zone de stockage se calculent au bureau d’études, s’assemblent en atelier, puis se montent sur site si besoin.
Pour les ambiances corrosives, les structures sont en profilés polyester renforcé (PRV) pultrudés et en caillebotis résine polyester. La maille carrée 19 × 19 respecte la norme de la bille de 20 mm.

Les ingénieurs partent du besoin du site : fluide, débit, encombrement, accès, normes. Les livrables couvrent la conception, les plans, les PID et les analyses fonctionnelles, puis la construction, l’installation et la mise en service des cuves, silos, stockages en vrac et équipements associés.
La maintenance et la réparation prolongent la durée de vie des installations. Les secteurs habituels : chimie, agroalimentaire, produits pétroliers, chimie de spécialité, alimentaire et pharmacie — corrosifs, hydrocarbures, effluents.
Demander un devis